面向现场的检查、润滑、清洁与选型要点,安全优先,仅供参考。
本页内容为养护与应用的一般性参考,不替代具体机型的使用说明书、厂家维修手册或现场安全程序。作业仅限受过培训的人员:先停机、隔离全部能源,锁定并挂牌防止意外启动,释放或控制残余能量(气、液、电、重力等),验证安全后方可作业;运行中禁止触碰运动部件、调节或拆除防护罩。润滑剂种类与周期、张紧参数、温度和清洗方法一律以该设备厂家手册和现场规定为准,本页不给出具体数字。塑料链条默认不上油;食品接触区域如确需润滑,所用润滑剂须符合适用的食品卫生要求。
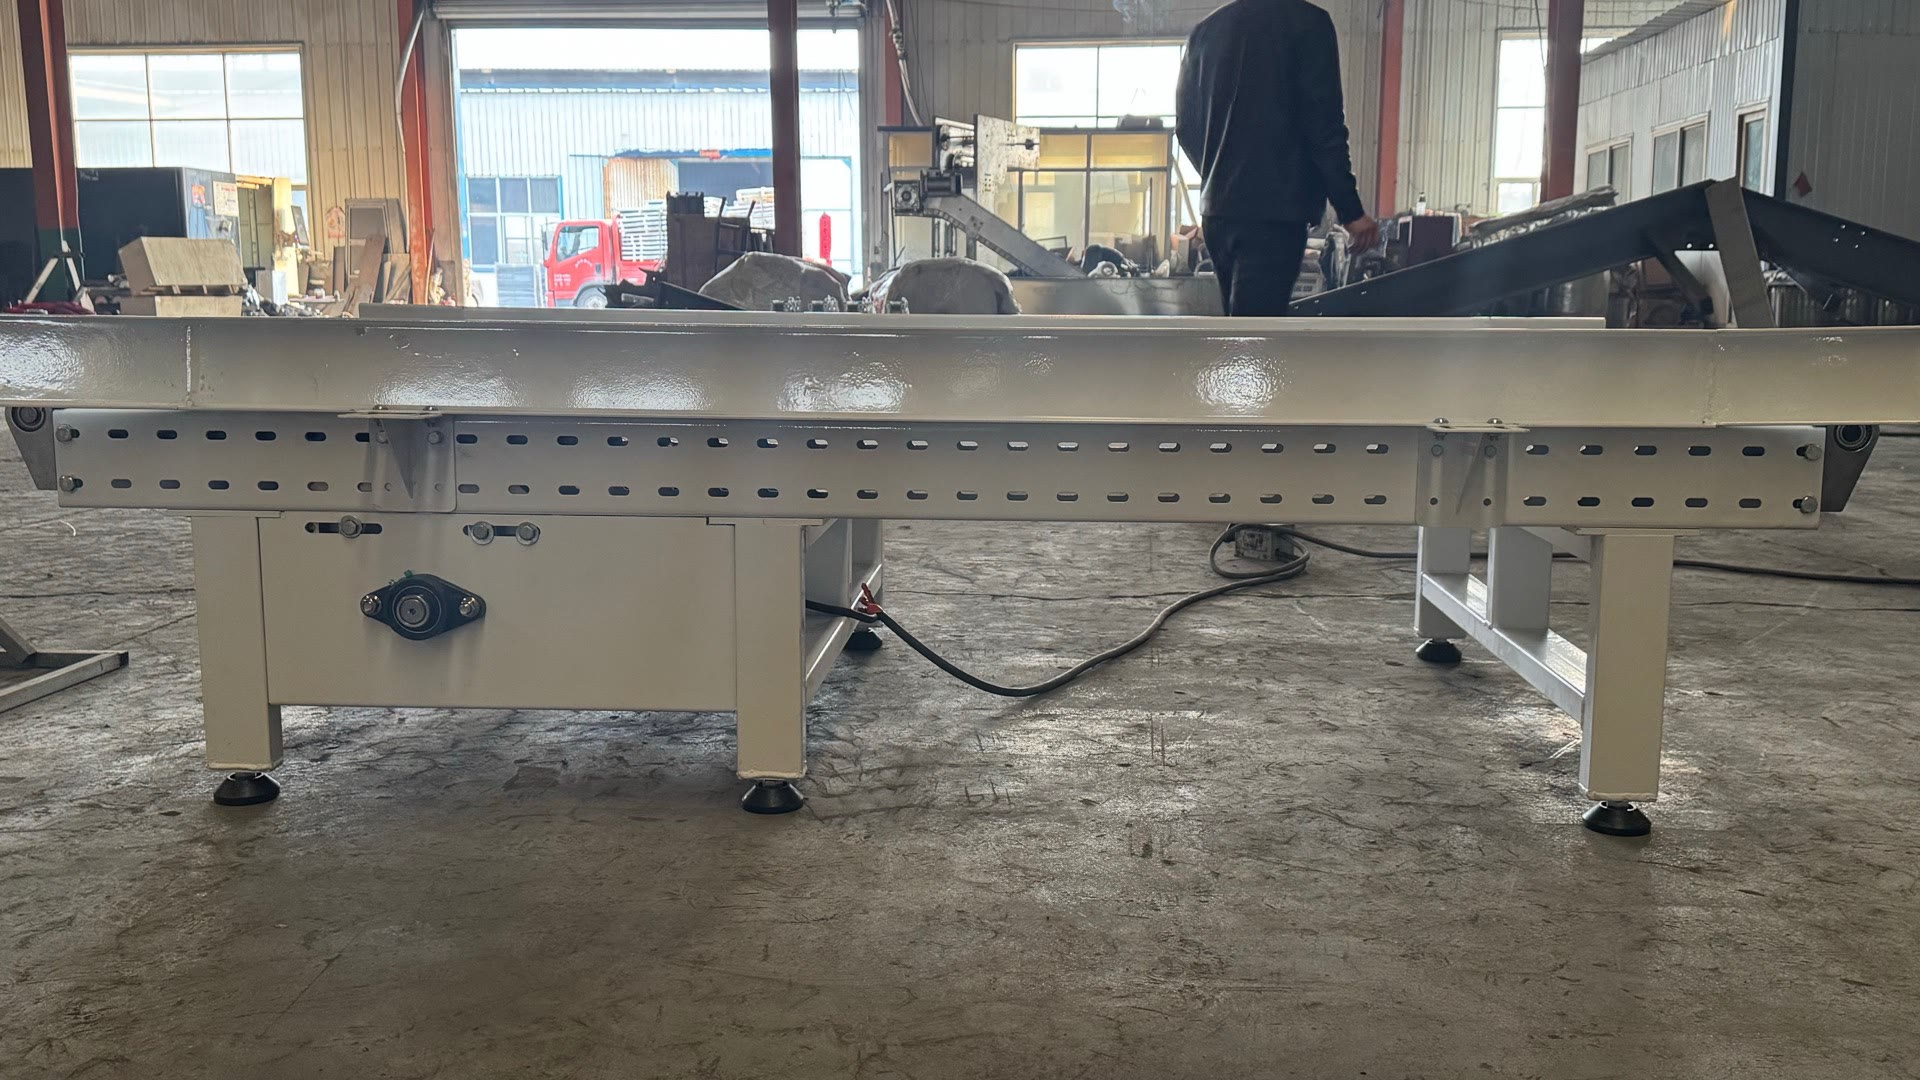
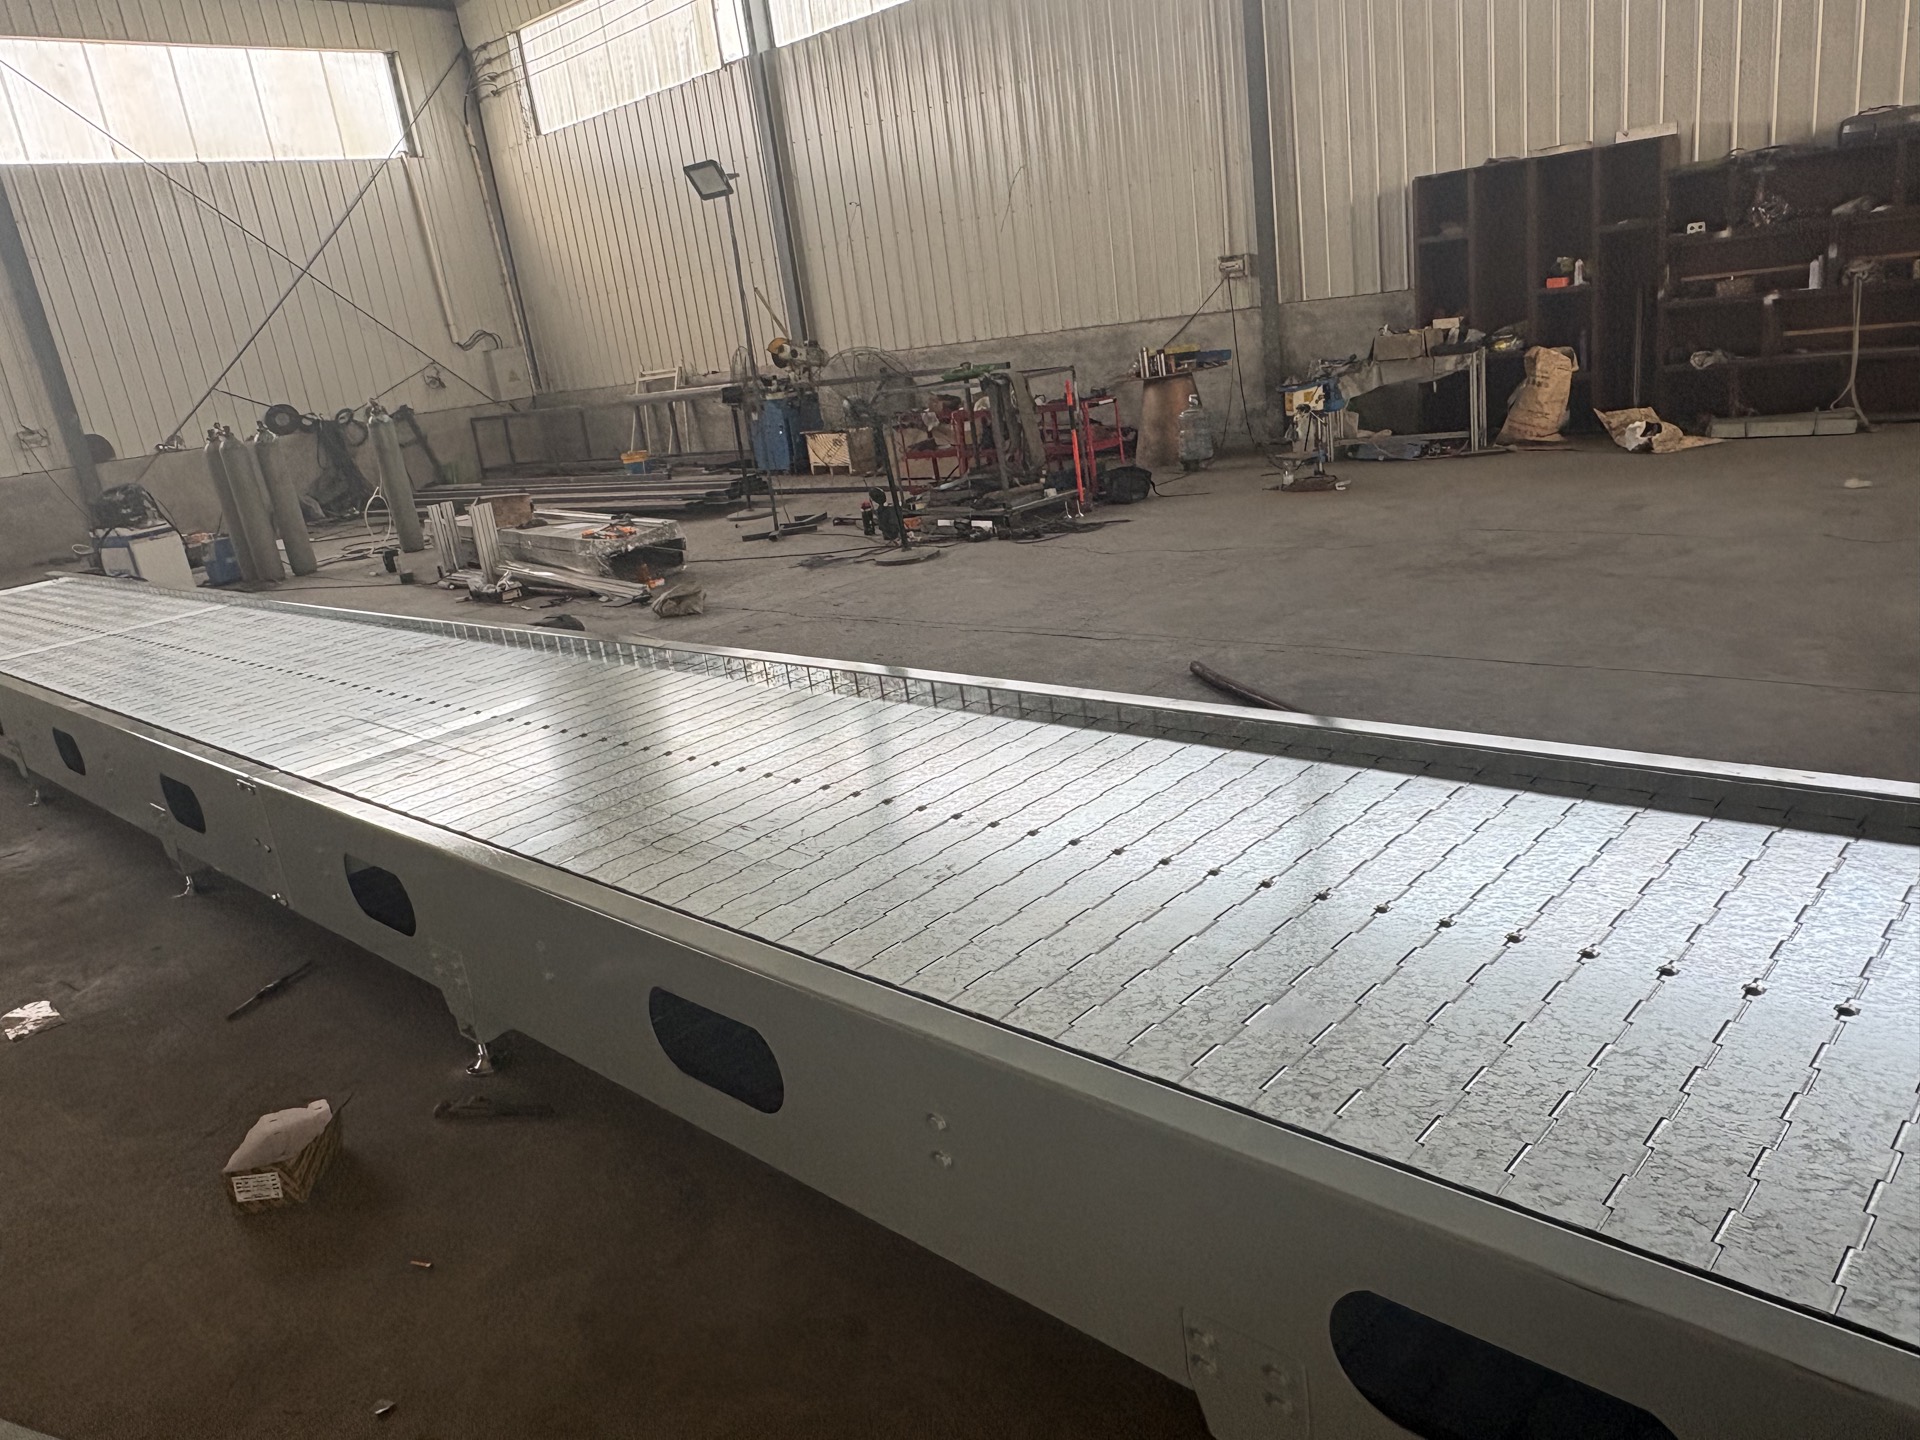
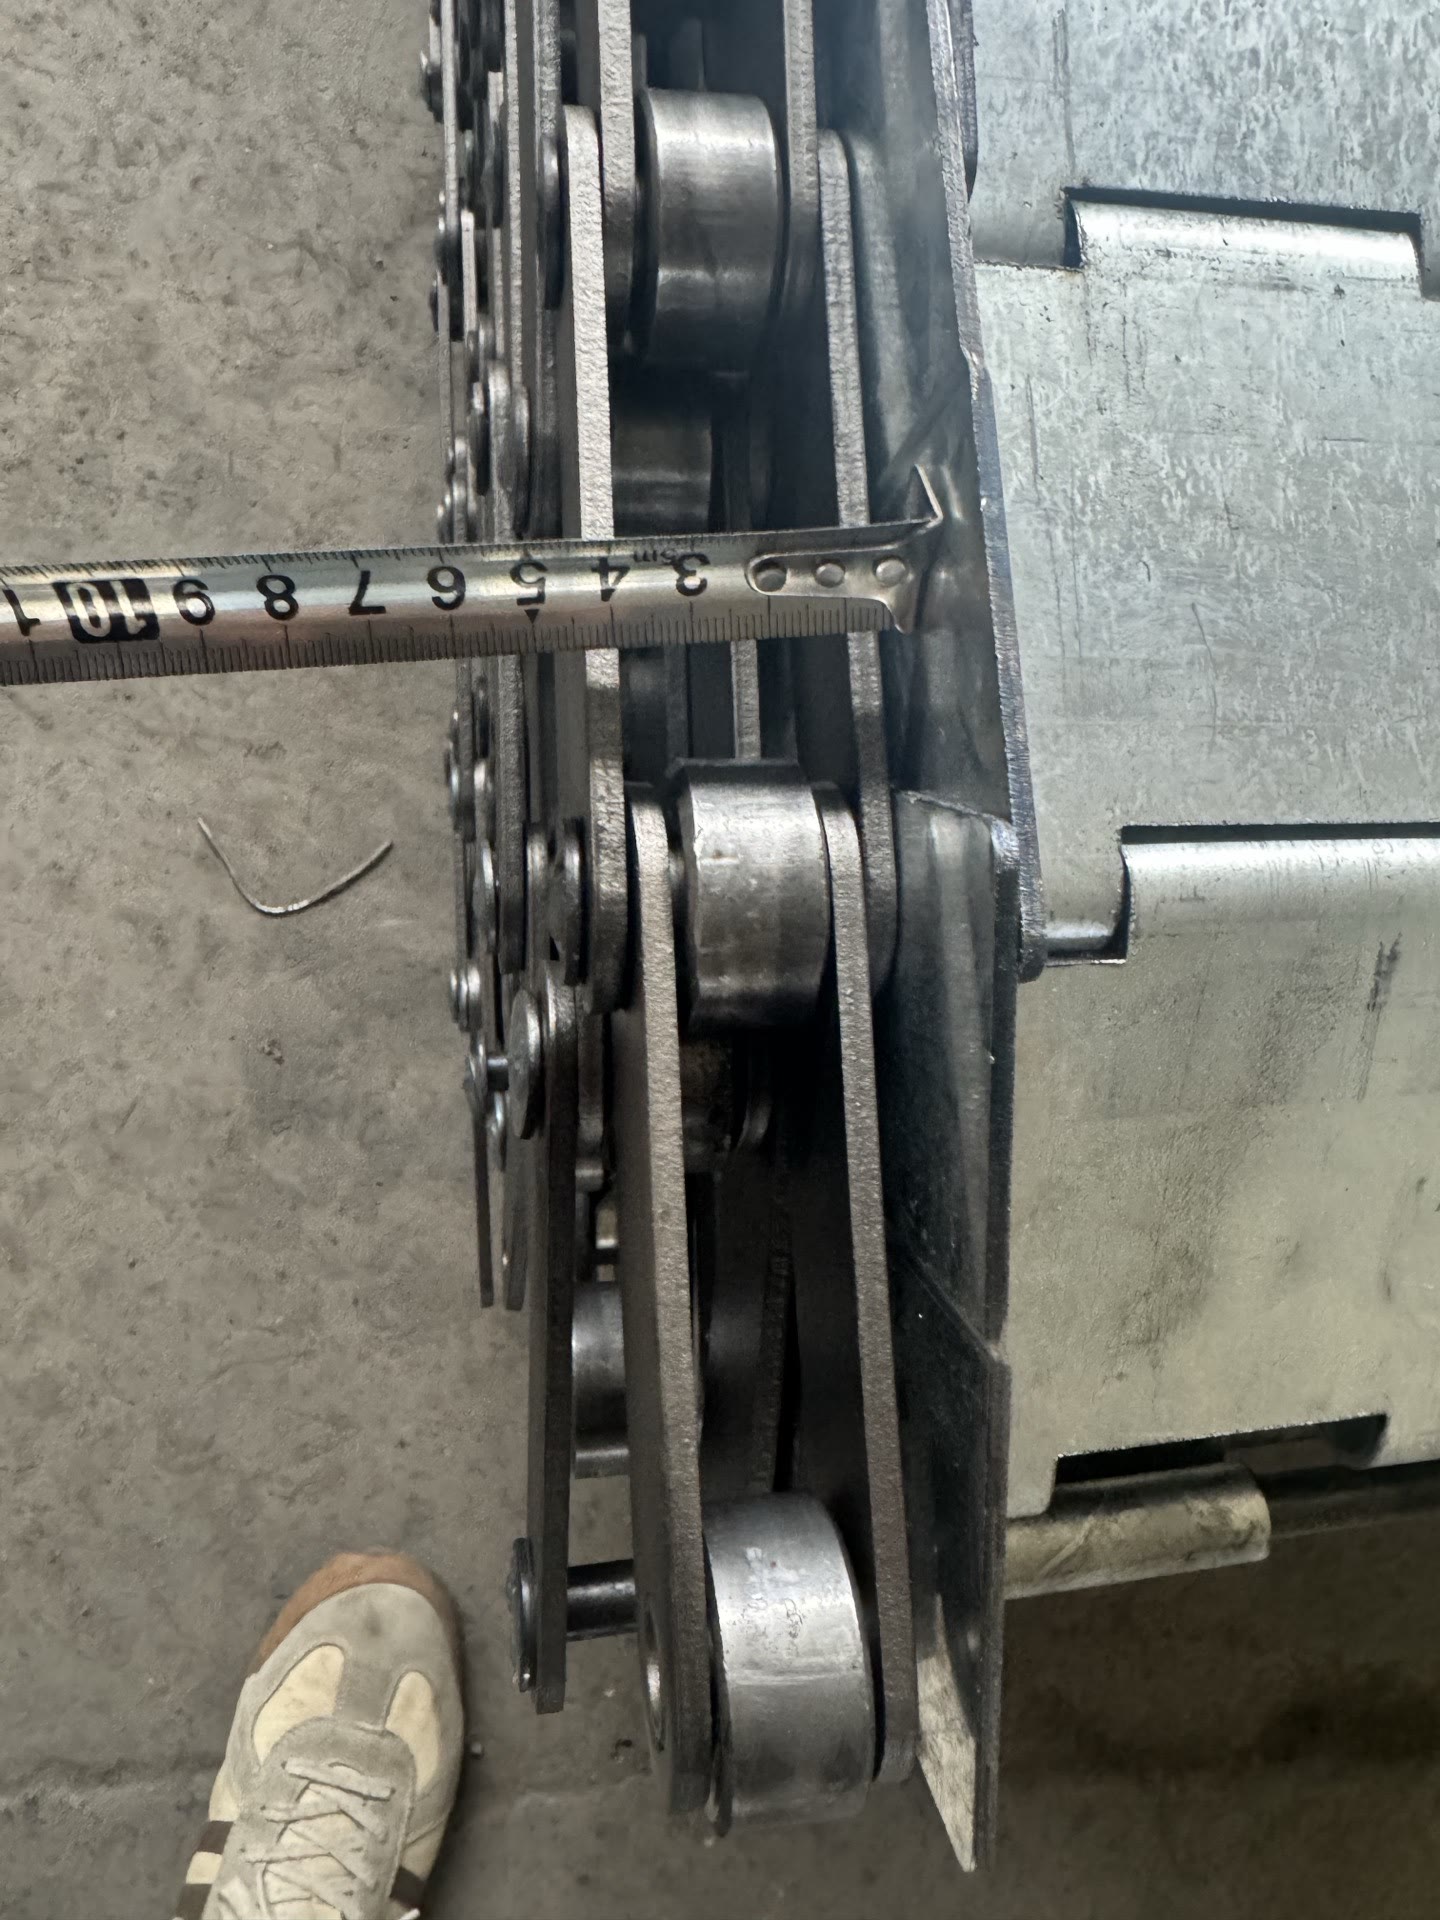
链板输送机的日常检查以停机状态的目视检查为主,运行中只在安全距离外观察。
开机前绕设备一圈,仅目视链板表面无变形、翘起、裂纹或异物,铰接处无明显松脱,不要手推或拨动链板。运行中保持安全距离,听有无异常冲击声、卡顿或抖动。停机、隔离全部能源并验证安全后,由受训人员按手册检查销轴与连接件是否松脱、轨道与护栏有无磨损偏斜,并依据手册张紧指示判断松紧,不要用手推动链板。张紧行程、链条伸长限值与润滑要求以该机型手册为准,不要凭经验设定数字。
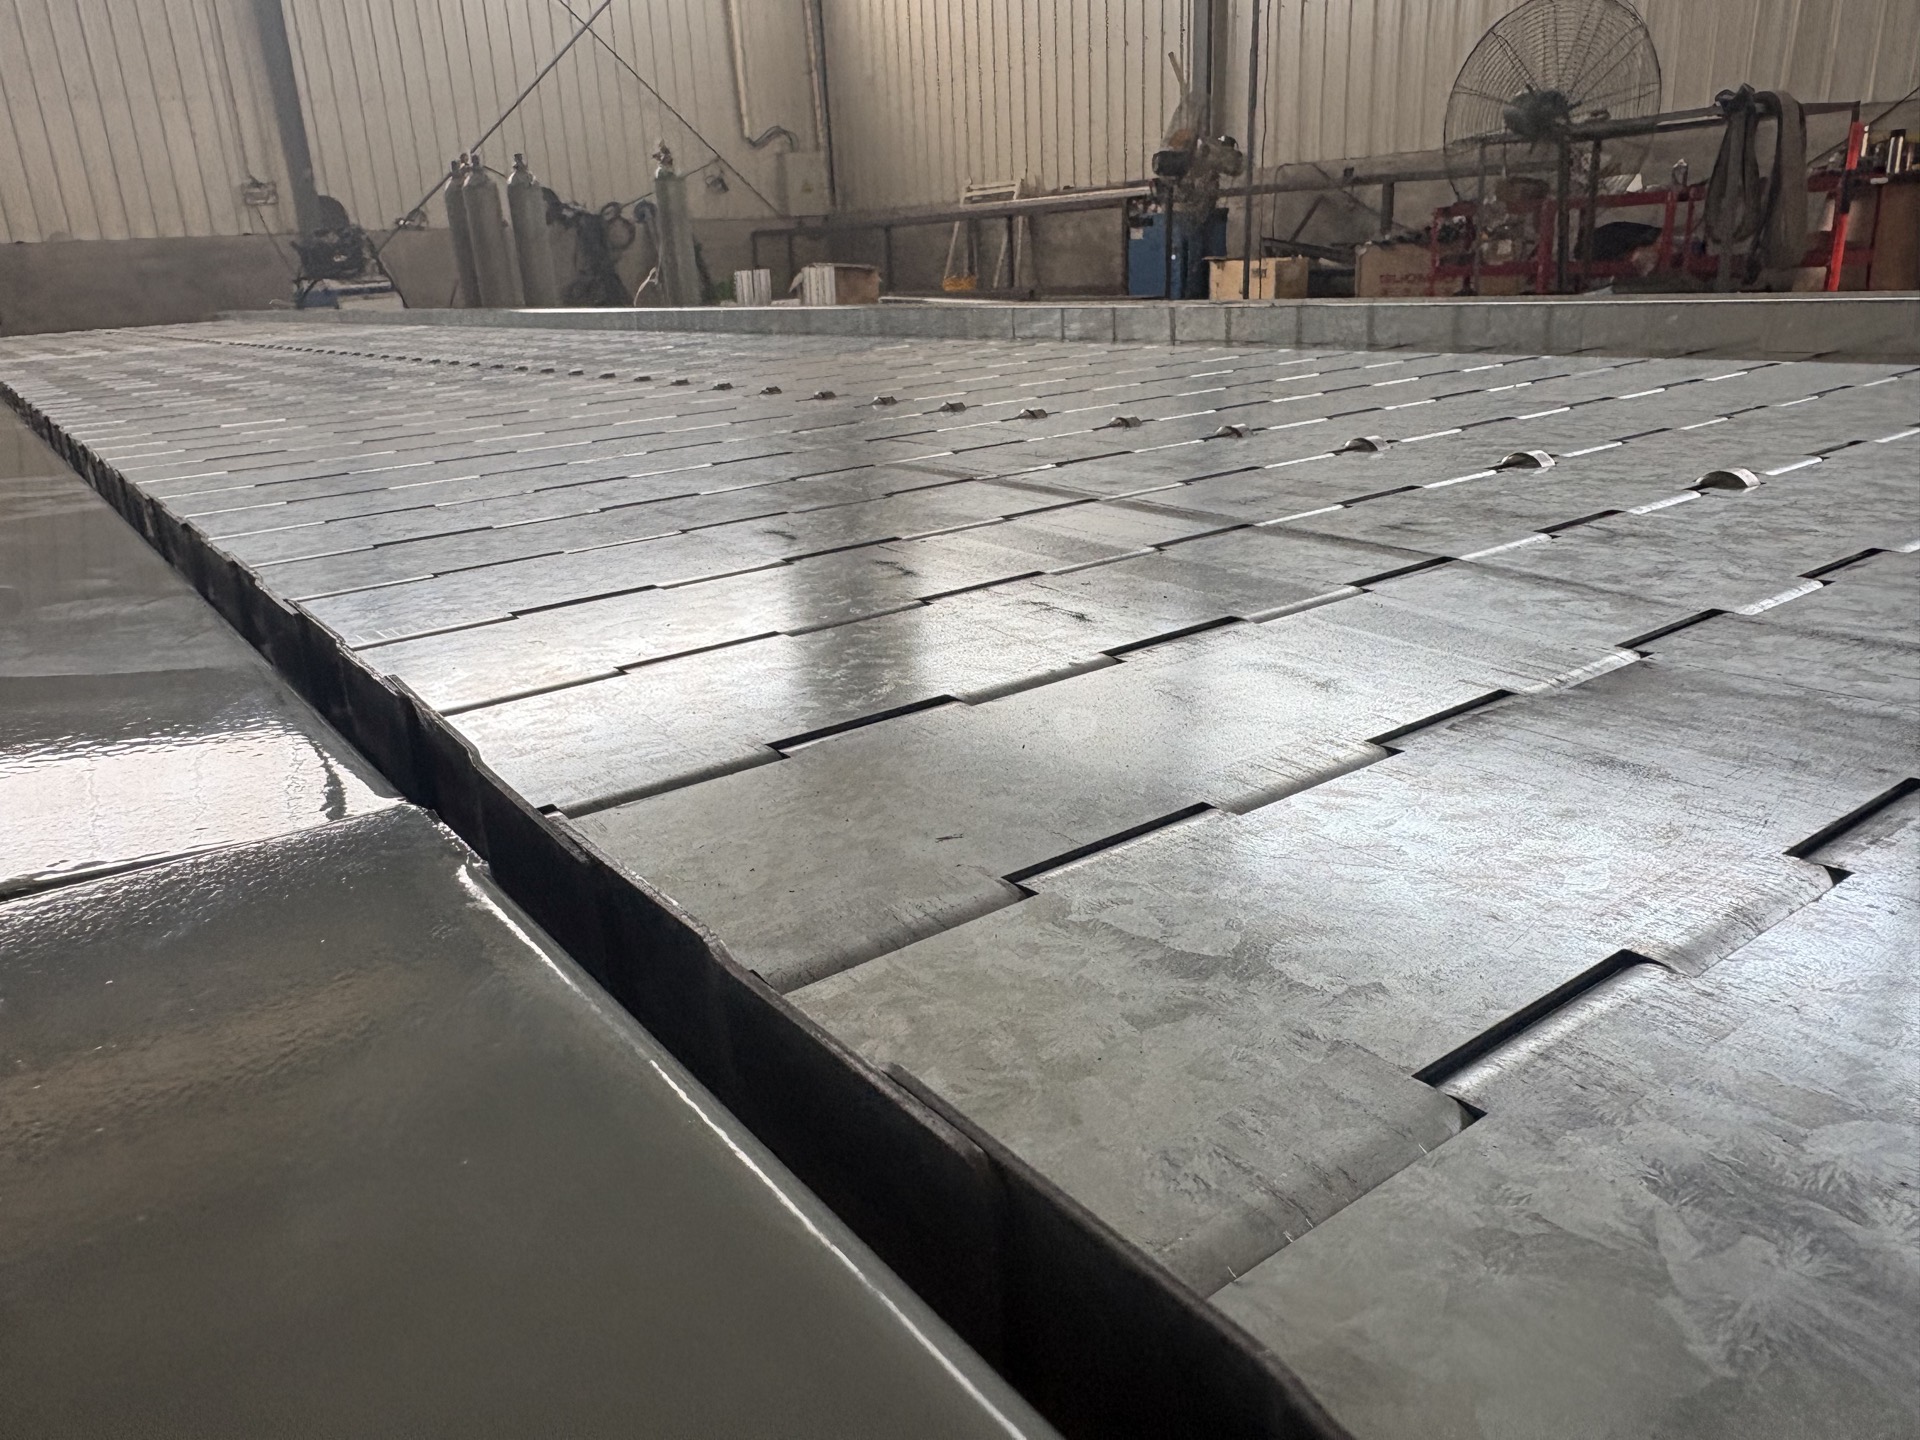
润滑能降低铰链磨损、带走部分热量并抑制腐蚀,但并不是所有链条都需要频繁上油。
塑料链条默认不上油;食品接触或高卫生区域如确需润滑,应按适用要求选用食品级润滑剂,并避免滴漏污染产品。上油前先确认厂家规定的润滑剂类型、加注位置与周期,不得用未经厂家确认的润滑油或废油替代。采用自动润滑的,检查油路是否畅通、有无渗漏;手工润滑应在停机隔离后进行,并控制用量以免积油吸尘。润滑后若异响加剧或链节发热,应停机检查。
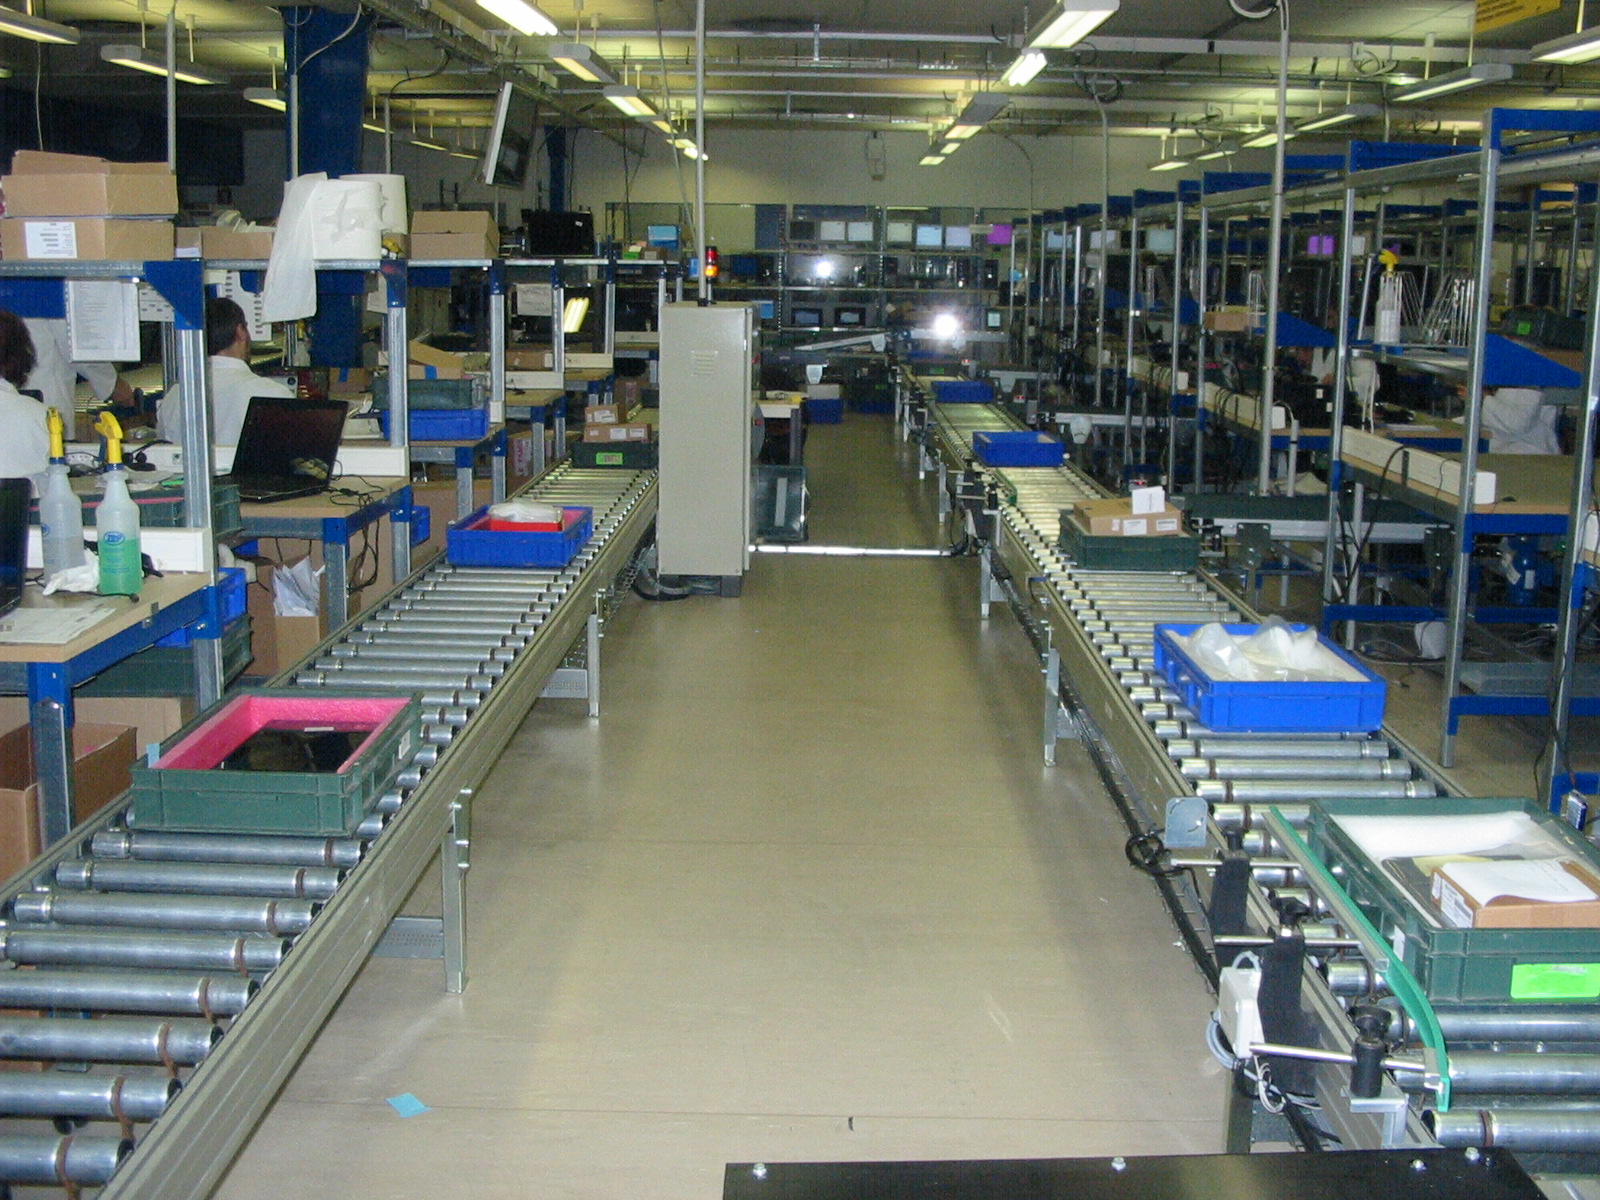
辊筒输送线出现异常时,先观察、记录,再做安全的初步处理。
常见征兆包括辊筒不转、转动发涩、噪音增大、局部温升、物料跑偏或堆积、表面粘料。停机、隔离全部能源并验证安全后,由受训人员按该机手册检查辊筒是否被缠绕膜、绳线或碎料卡住,并避免损伤轴头与密封;轴承状态与旷量以手册为准,不要用手转动辊筒试探。动力辊筒还要检查驱动链、皮带是否松脱。轴承损坏、密封失效或轴头变形需专业维修,请移交厂家处理,不要自行拆解压装;参数与周期以厂家手册为准。
皮带跑偏通常与张紧不均、滚筒或托辊不平行、机架不正、落料偏心或物料粘附有关。
观察时在安全距离外看皮带在头尾滚筒处的偏移方向与幅度,以及是否周期性摆动或忽左忽右。停机隔离后,检查皮带是否居中、有无局部划伤或边缘磨损,托辊是否转动灵活、是否与运行方向垂直,滚筒表面是否粘料;清扫器、导料槽或挡板若与皮带干涉应先排除。调偏应在停机状态下、按厂家规定逐步进行,避免运行中伸手调整。若跑偏反复出现、边缘已撕裂或接头部位发热,应停止使用并联系厂家。
网带与网链的清洁,应以不损伤网丝与铰接为前提。
停机隔离能源、待温度降至安全范围后,先清除残留物料与碎屑,避免硬质工具刮伤网面或把异物推入铰接处。清洗方式(水洗、压力、清洗剂、温度与频率)应遵循该网带厂家说明与现场卫生规范,不要自行提高压力或使用强腐蚀清洗剂。清洗后检查网丝有无断丝、变形、开焊,边缘是否磨损,网带是否卡滞或跑偏,铰接处是否顺畅;食品产线还要确认没有清洗剂残留。发现断丝扩散或结构松动,应停止使用并联系厂家,不要自行焊接修补。
模块化输送设备选型,先确认产品与工况,再谈结构与配置。
应向厂家说明:产品重量与外形尺寸、单件/成组/散料与接触方式;工艺温度、湿度与清洗要求;转弯与输送接口如何衔接上下游设备,需要多大转弯半径。同时评估维修空间与运行成本:维护是否需停机、备件是否易得、模块与配件能否单独更换。塑料模块网带在温度与负载变化时回程悬垂会变化,需按厂家指导补偿;损坏的模块、连接杆、齿轮或磨耗条应及时处理,清洗以设备厂家说明为准。参数与认证未确认前不做承诺。
此处引用 OSHA 页面,仅作为能量隔离的安全原则示例,不代表其适用于中国;请以本地法规与现场规定为准。
告诉我们您的设备、物料与工况,确认配置后再报价。
面向现场的检查、润滑、清洁与选型要点,安全优先,仅供参考。